

Как заменить магистраль топливной форсунки?
Замена линия топливной форсунки включает в себя пять основных этапов: подтвердить правильность спецификации заменяемой магистрали, сбросить остаточное давление в топливной системе, отсоединить старую магистраль как со стороны насоса/общей топливной магистрали, так и со стороны форсунки, используя гаечный ключ подходящего размера, установить новую магистраль вручную, прежде чем затягивать накидные гайки до указанного значения, и проверять каждое соединение на предмет утечек после перезапуска двигателя. Потому что линия топливной форсунки (также называемая трубкой впрыска топлива под высоким давлением) работает в условиях экстремального, быстро меняющегося давления, точное соответствие номинальному давлению, диаметру, длине и геометрии изгиба исходной линии имеет гораздо большее значение, чем для большинства других автомобильных трубок. В этом руководстве рассматриваются распространенные типы топливных форсунок, их конструкция, где используется каждый тип, подробное сравнение конфигураций линий, процедура полной замены и технического обслуживания, а также ответы на распространенные вопросы, предоставляя техническим специалистам, операторам автопарков и покупателям запчастей практические подробности, необходимые для безопасной и правильной замены.
Распространенные типы топливных форсунок и их характеристики
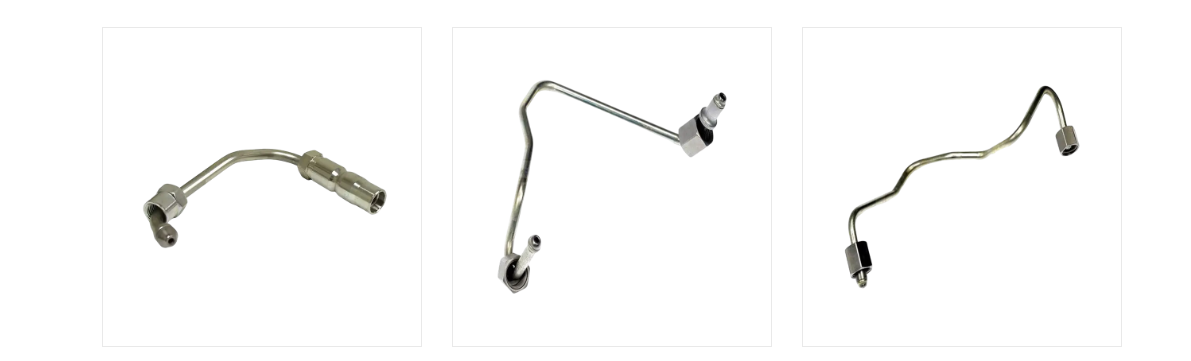
Не все линии топливных форсунок выглядят и работают одинаково. Правильный тип зависит от системы впрыска топлива, которую она обслуживает, давления, которое она должна выдерживать, а также от того, насколько гибкость маршрутизации допускает моторный отсек. На картах ниже показаны конфигурации, которые чаще всего встречаются при поиске запасной линии.
Линия высокого давления Common Железнодорожный
Жесткая стальная линия, соединяющая систему Common Rail с отдельной форсункой, рассчитанная на то, чтобы выдерживать очень высокие, быстро пульсирующие давления, используемые в современных дизельных системах Common Rail.
Линейный насос-инжектор
Отдельный жесткий стальной трубопровод, идущий непосредственно от механического рядного ТНВД к одной форсунке, типичный для старых дизельных двигателей без общей топливной магистрали.
Гофрированный гибкий топливопровод
Гибкая гофрированная труба, обычно используемая в контурах подачи или возврата с низким давлением, где ее способность изгибаться компенсирует движение и вибрацию двигателя.
Линия замены изготовленных на заказ изогнутых станков с ЧПУ
Линия, изогнутая в соответствии с трехмерной маршрутизацией конкретного двигателя, создается, когда для более старого или менее распространенного двигателя недоступна прямая готовая запасная часть.
Линия подачи/обратки низкого давления
Переносит топливо из бака к насосу или направляет излишки топлива обратно в бак, работая при гораздо более низком давлении, чем линии высокого давления на стороне форсунки.
Линии топливных форсунок спроектированы так, чтобы выдерживать очень специфический диапазон давления в зависимости от системы впрыска топлива, которую они обслуживают. Старые механические линейные насосные системы обычно работают при значительно более низких пиковых давлениях, чем современные системы Common Rail. В частности, дизельная архитектура Common Rail способствовала повышению давления впрыска в последующих поколениях двигателей для улучшения распыления и снижения выбросов. Поскольку правильная заменяемая линия должна быть рассчитана как минимум на пиковое рабочее давление системы, понимание того, где находится данный двигатель в этом спектре давлений, является важным первым шагом перед заказом запасной детали. Манометр ниже иллюстрирует приблизительное положение современных дизельных систем Common Rail в общей эталонной шкале от 0 до 250 МПа.
Стрелка манометра находится в верхней части шкалы, что отражает широко распространенную точку зрения, согласно которой современные дизельные системы Common Rail обычно работают при пиковом давлении, превышающем 200 МПа. Это значительно выше, чем диапазон давления, характерный для старых механических систем впрыскивающего насоса, которые обычно попадают в нижнюю и среднюю части той же шкалы. Практическое значение для любого, кто ищет запасную топливную форсунку, очевидно: линия, рассчитанная на более старую систему с более низким давлением, никогда не должна заменяться на современный двигатель Common Rail, даже если физические размеры кажутся схожими. Производители удовлетворяют это требование к давлению в первую очередь за счет выбора материала и процесса холодной обработки, описанного в следующем разделе, а не просто за счет использования более толстых стенок обычных трубок. Стоит отметить, что точное пиковое давление для любой конкретной модели двигателя всегда следует проверять на основе собственных спецификаций производителя двигателя, а не предполагать на основе общей эталонной шкалы, такой как эта. Различные поколения двигателей одного и того же производителя также могут работать при разных уровнях давления, поскольку требования к выбросам и производительности со временем меняются. Это одна из причин, по которой замена магистрали топливных форсунок не является универсальной задачей, и почему соответствие точных характеристик варианту двигателя имеет большее значение, чем соответствие только по грубому внешнему виду. Для мастерских, работающих с широким спектром моделей двигателей, ведение справочной таблицы общих диапазонов давления в зависимости от типа системы может снизить риск установки линии с заниженной номинальной мощностью. Поскольку линия, работающая при давлении ниже номинального диапазона, может выйти из строя без предварительных явных предупреждающих знаков, эта проверка технических характеристик обычно рассматривается как шаг, связанный с безопасностью, а не необязательная формальность. Анализ контекста давления также помогает объяснить, почему магистрали топливных форсунок, в отличие от многих других автомобильных фитингов, изготавливаются со сравнительно жесткими допусками и определенными классами давления, а не с единой универсальной конструкцией.
Правильная линия топливной форсунки должна быть рассчитана на определенный класс давления двигателя, который она обслуживает, поскольку замена линии более низкого давления на современную систему Common Rail может привести к выходу из строя.
Как устроены топливные форсунки: материал, конструкция и принцип работы
Линия топливной форсунки — это больше, чем просто отрезок трубки. Обычно он изготавливается из специально отобранных высокопрочных труб из низколегированной стали, а затем подвергается термообработке для повышения базового предела текучести. Многие линии высокого давления затем проходят дополнительный процесс холодной обработки, известный как автофреттаж, при котором труба подвергается контролируемому внутреннему давлению, которое вызывает небольшую пластическую деформацию внутренней стенки. Как только это давление сбрасывается, внутренняя стенка сохраняет слой остаточного сжимающего напряжения, который необходимо преодолеть с помощью рабочего давления, прежде чем в материале возникнет какое-либо чистое растягивающее напряжение, что значительно повышает усталостную прочность и давление на разрыв. Затем используется прецизионное трубогибочное оборудование с ЧПУ для придания готовой линии точной трехмерной геометрии, необходимой для конкретного двигателя, поскольку несоответствующий радиус изгиба может сконцентрировать напряжение в неправильной точке линии. В таблице ниже приведены структурные элементы, которые обычно встречаются в жесткой линии высокого давления по сравнению с гибкой гофрированной линией.
Жесткая конструкция линии высокого давления
| Гибкая структура гофрированной линии
|
Усталостное сопротивление топливопровода топливных форсунок во многом определяется способом обработки стальных трубок, а не только толщиной стенок. Повторяющиеся импульсы высокого давления при каждом впрыскивании создают циклическое напряжение на внутренней стенке трубы, где с течением времени наиболее вероятно возникновение усталостных трещин. Термическая обработка может улучшить базовую прочность стали, но для противодействия этому циклическому напряжению специально используется дальнейший процесс автофреттажа холодной обработки. В приведенной ниже таблице представлен иллюстративный показатель относительного усталостного ресурса при сравнении стандартных трубок, трубок, подвергнутых термообработке, и трубок, обработанных автофретажем.
Как показано на диаграмме, стандартные стальные трубы без дополнительной обработки установлены в качестве базового показателя относительной усталостной долговечности на этом рисунке. Термообработанные трубы демонстрируют умеренное улучшение по сравнению с базовым состоянием, что соответствует общему инженерному принципу, согласно которому термообработка увеличивает базовый предел текучести и, следовательно, повышает уровень напряжения, которое труба может выдержать до того, как накопится усталостное повреждение. В этом наглядном сравнении трубы, обработанные автофреттажем, демонстрируют наибольшее улучшение среди трех категорий, что согласуется с тем, почему этот процесс холодной обработки конкретно связан с производством линий топливных форсунок высокого давления, а не со стальными трубами общего назначения. Механизм этого улучшения заключается в том, что остаточное сжимающее напряжение, остающееся во внутренней стенке после автофреттажа, необходимо сначала преодолеть с помощью рабочего растягивающего напряжения, прежде чем возникнет какое-либо чистое растягивающее напряжение, что эффективно повышает практический порог усталости. Это особенно актуально для трубопроводов форсунок, поскольку они подвергаются очень большому количеству циклов давления в течение срока службы двигателя, что делает даже умеренное улучшение усталостной прочности значимым в кумулятивном выражении. К этой таблице стоит относиться как к иллюстративному относительному сравнению, а не как к гарантии конкретного показателя срока службы, поскольку фактические усталостные характеристики также зависят от диаметра трубы, толщины стенки, радиуса изгиба и качества установки. На основе фундаментальных материаловедческих исследований, описанных выше, обычно ожидается, что правильно изготовленная и правильно установленная линия, обработанная автофреттажем, превзойдет стандартную трубу аналогичных размеров в тех же условиях эксплуатации. Это одна из причин, по которой специализированный производитель трубок топливных форсунок обычно рассматривает этот этап обработки как основную часть производства, а не как необязательную модернизацию. Для покупателей и мастерских, занимающихся поиском запасных линий, подтверждение того, что поставщик применяет этот вид обработки к линиям высокого давления, может быть актуальным вопросом, отдельным от основных размеров линии. Понимание этих производственных деталей также помогает объяснить, почему обычная стальная трубка, даже с соответствующими внешними размерами, не считается подходящей заменой специально изготовленной топливопроводной линии впрыска топлива в системах высокого давления.
Холодная обработка методом автофреттажа и прецизионная гибка на станках с ЧПУ — это то, что придает специально разработанной линии топливных форсунок ее усталостную прочность, поэтому обычная стальная труба не является подходящей заменой.
Сценарии применения и ключевые критерии выбора топливных форсунок
Топливные форсунки используются в широком спектре дизельных двигателей и двигателей с прямым впрыском. Дизельные двигатели легковых автомобилей и легких грузовиков с системой Common Rail используют короткие, точно изогнутые линии высокого давления, проходящие через плотно упакованный моторный отсек. В дизельных двигателях тяжелых грузовых автомобилей и сельскохозяйственной техники часто используются более длинные магистрали с более сложной геометрией изгиба, чтобы добраться до форсунок, расположенных поперек головки блока цилиндров большего размера. В судовых дизельных двигателях и промышленных генераторных установках часто используются линии большего диаметра, рассчитанные на непрерывный рабочий цикл, а не на периодическое использование в автомобилях. В системах прямого впрыска бензина также используются специальные линии высокого давления, хотя обычно они имеют более низкие пиковые давления, чем дизельные системы Common Rail.
При выборе или поиске запасной топливной форсунки покупатели обычно руководствуются последовательным набором критериев, прежде чем размещать заказ у производителя или поставщика:
- Соответствует ли номинальное давление в магистрали пиковому рабочему давлению системы двигателя или превышает его?
- Соответствуют ли внешний диаметр и толщина стенки характеристикам оригинального оборудования?
- Правильно ли воспроизводятся геометрия изгиба и общая длина исходной трассы?
- Соответствуют ли концевые фитинги и угол уплотнительного конуса подключаемым портам насоса и форсунки?
- Соответствуют ли материал и обработка трубок (термическая обработка, автофретаж) работе при высоком давлении?
- Может ли производитель или оптовый торговец поддерживать повторные заказы с постоянной точностью размеров для нужд автопарка или нескольких единиц?
Линии топливных форсунок не испытывают постоянного, устойчивого давления во время работы двигателя; вместо этого давление быстро колеблется при каждом впрыске, открывающем и закрывающем форсунку. Этот характер пульсации повторяется много раз в секунду на типичных оборотах двигателя, вызывая повторяющиеся циклы нагрузки на трубопровод и его концевые фитинги. Выбор линии, рассчитанной только на среднее рабочее давление, а не на пиковое давление, достигаемое во время каждого импульса, приведет к значительному снижению запаса прочности. Инженеры, рассматривающие конструкцию системы впрыска, обычно смотрят на форму пульсации давления, а не на одно пиковое число, чтобы понять реальные условия эксплуатации на всей линии. На приведенной ниже диаграмме показана иллюстративная картина пульсации давления в течение одного цикла нагнетания для контекста.
Диаграмма заштрихованных областей показывает резкое повышение давления во время самого впрыска, что отражает короткий период, когда топливо проталкивается через форсунку при пиковом давлении в системе. За пределами этого окна впрыска давление в линии стабилизируется в сторону сравнительно более устойчивого базового уровня, связанного с давлением удержания в общей магистрали или насосе. Эта картина повторяется постоянно во время работы двигателя, а это означает, что линия форсунок испытывает очень большое количество таких циклов давления в течение обычных часов работы. Практическое значение этой схемы пульсации заключается в том, что номинальное давление линии должно учитывать пик каждого импульса, а не просто среднее давление за цикл. Это также является одной из причин того, почему сопротивление усталости, обсуждавшееся в предыдущем разделе, является таким важным фактором при проектировании, в частности, линий топливных форсунок, поскольку линия по существу подвергается непрерывному циклическому нагружению, а не одному статическому давлению. Изменения частоты вращения и нагрузки двигателя также меняют частоту и в некоторой степени форму этой пульсации, поскольку время и продолжительность впрыска регулируются в соответствии с требованиями к топливу. Линия, правильно рассчитанная и обработанная для своего предполагаемого класса давления, спроектирована так, чтобы выдерживать такую пульсацию в течение ожидаемого интервала обслуживания двигателя. Если линия не соответствует техническим требованиям или на ней возникли усталостные повреждения из-за возраста или производственного дефекта, эта повторяющаяся пульсация часто является механизмом, который в конечном итоге приводит к трещине или разрушению в точке концентрации напряжения, такой как изгиб или фитинговое соединение. Эта картина напряжения, обусловленная пульсацией, также имеет отношение к предыдущему пункту о номинальном давлении: линия, которая кажется адекватной только на основе среднего значения давления, все равно может быть меньше по размеру по сравнению с фактическим пиковым пульсовым давлением, которое она будет испытывать в эксплуатации. Признание этого различия полезно при сравнении спецификаций различных вариантов линий инжекторов во время принятия решения о выборе или замене.
Выбор подходящей линии топливной форсунки зависит от соответствия номинального давления, размеров и геометрии изгиба конкретной системе двигателя, а не только общей категории применения.
Типы топливных форсунок: подробное сравнение
В таблице ниже сравниваются три конфигурации, наиболее важные для принятия решения о замене: жесткая стальная линия высокого давления, гибкая гофрированная линия и запасная линия, изготовленная по индивидуальному заказу, изогнутая на станке с ЧПУ, когда готовая деталь недоступна.
| Размерность | Жесткая линия высокого давления | Гибкая гофрированная линия | Линия гибки на заказ с ЧПУ |
|---|---|---|---|
| Основное использование | Подача высокого давления от насоса/рампы к форсунке | Контуры подачи/обратки низкого давления | Прямая замена снятых с производства OEM-линий |
| Типичный диапазон давления | Часто 100–250 МПа. | Сравнительно низкое давление | Соответствует исходному рейтингу системы |
| Материал | Сталь низколегированная, термообработанная, автофретажная. | Гофрированный металл или армированная гибкая трубка. | Тот же процесс обработки стали, что и у жесткой линии, согнутой по индивидуальному заказу |
| Гибкость | Жесткая, фиксированная геометрия | Гибкий, поглощающий вибрацию и движение. | Жесткий, изготовленный по заданной геометрии. |
| Необходима точность установки | Требуется высокий, точный изгиб и соответствие длины. | Умеренный | Высокий, должен воспроизводить оригинальную маршрутизацию |
| Типичная точка отказа | Изгиб или фитинговое соединение при усталости | Гофрированная стенка или обжимной фитинг | Изгиб или фитинговое соединение при усталости |
Не каждая точка линии топливных форсунок испытывает одинаковую нагрузку во время работы двигателя. Прямые участки труб обычно распределяют напряжение, связанное с давлением, относительно равномерно по своей длине. На участках изгиба, напротив, концентрируются дополнительные напряжения на внешнем радиусе изгиба, поскольку стенка трубы на изгибе тоньше и геометрически сложнее, чем на прямом участке. Фитинговые соединения создают собственную концентрацию напряжений из-за геометрии уплотнительного конуса и усилия зажима накидной гайки. На тепловой карте ниже представлен иллюстративный индекс относительного напряжения в этих трех зонах трубопровода при трех условиях нагрузки двигателя.
| Трубная зона | Простой | Частичная нагрузка | Полная загрузка |
|---|---|---|---|
| Прямой участок | 2 | 4 | 6 |
| Секция изгиба | 3 | 6 | 9 |
| Фитинговое соединение | 3 | 5 | 8 |
Тепловая карта показывает увеличение относительного напряжения от холостого хода к полной нагрузке во всех трех зонах трубопровода, что напрямую следует из более высокого давления впрыска и более частых впрысков, связанных с более высокой нагрузкой двигателя. При каждом условии нагрузки изгибная секция последовательно показывает более высокий индекс относительного напряжения, чем прямая секция, иллюстрируя, почему геометрия изгиба и радиус изгиба рассматриваются как важные детали конструкции, а не как случайный выбор маршрута. Соединения фитингов также демонстрируют повышенное относительное напряжение по сравнению с прямыми участками, хотя в этом иллюстративном сравнении, как правило, несколько ниже, чем изгибное сечение, что отражает концентрированный, но локализованный характер напряжения в точке резьбового соединения. При полной нагрузке все три зоны показывают свои самые высокие значения на этой иллюстративной схеме, что согласуется с предыдущим обсуждением пика пульсации давления во время каждого впрыска при более высокой потребности в заправке. Эта закономерность помогает объяснить, почему отказы топливных форсунок, связанные с усталостью, чаще возникают в местах изгибов и фитинговых соединениях, чем на ненарушенном прямом участке трубы. Для производителей это является частью оправдания использования прецизионного гибочного оборудования с ЧПУ, которое может обеспечить постоянный постепенный радиус изгиба, а не резкий или неровный изгиб, который еще больше концентрирует напряжение в этой точке. Для мастерских, выполняющих замену, эта схема также является практическим напоминанием о необходимости внимательно осматривать места изгибов и соединения фитингов на предмет каких-либо признаков повреждения поверхности, коррозии или предыдущей чрезмерной затяжки, прежде чем предположить, что линия по-прежнему работоспособна. Это еще раз подтверждает, почему заменяющая линия должна воспроизводить исходную геометрию изгиба, а не использовать более острый или более крутой изгиб в качестве обходного пути во время установки, поскольку изменение радиуса изгиба может изменить показанную здесь картину концентрации напряжений. Рассматривая эту тепловую карту как иллюстративную инженерную схему, а не как измеренный результат для какого-либо конкретного двигателя, мастерских и операторов оборудования, вы все равно можете использовать общее соотношение зон за зонами для определения приоритетности точек проверки во время планового технического обслуживания.
Изгибы и соединения фитингов постоянно подвергаются большей нагрузке, чем прямые участки, поэтому линии замены должны воспроизводить исходную геометрию изгиба, а не сокращенный вариант, измененный на месте.
Руководство по замене и техническому обслуживанию: как безопасно заменить линию топливной форсунки
Следующая последовательность описывает общий процесс замены топливопровода форсунки. Точные шаги, значения крутящего момента и процедуры сброса давления всегда следует сверять с сервисной документацией конкретного двигателя или производителя оборудования перед началом работы.
- Проверьте правильность спецификации заменяемой линии, включая номинальное давление, диаметр, длину и геометрию изгиба, в соответствии со справочной информацией OEM или руководством по обслуживанию.
- Прежде чем отсоединять любую линию высокого давления, сбросьте остаточное давление в топливной системе, следуя процедуре, указанной производителем двигателя.
- Отсоедините аккумулятор или изолируйте электрическую систему в качестве общей меры предосторожности перед работой вблизи топливной системы.
- Ослабьте и снимите накидные гайки со стороны насоса/рейки и со стороны форсунки, используя накидную гайку подходящего размера или гаечный ключ «гусиная лапка», чтобы избежать закругления фитингов.
- Осторожно вытяните старую леску, не прижимая ее к соседним компонентам, отметив ее первоначальную прокладку и ориентацию изгиба.
- Перед установкой новой магистрали проверьте поверхности уплотнительного конуса на отверстиях форсунки и насоса/рампы на наличие повреждений.
- Сначала установите новую магистраль вручную, выровняв уплотнительные конусы под прямым углом, прежде чем завинчивать накидные гайки, чтобы избежать перекрещивания резьбы.
- Затяните каждую накидную гайку до значения, указанного производителем двигателя или магистрали, избегая как недостаточной, так и чрезмерной затяжки.
- Подсоедините аккумуляторную батарею и следуйте процедуре запуска, указанной производителем, чтобы повторно создать давление в топливной системе.
- Запустите двигатель на холостом ходу и визуально проверьте каждое новое соединение на предмет утечки топлива, прежде чем возвращать автомобиль или оборудование в нормальный режим работы.
- Повторно проверьте момент затяжки каждого фитинга после короткого периода эксплуатации, поскольку при первоначальном термоциклировании иногда может потребоваться повторная проверка.
Поиск запасной линии, которая соответствует геометрии оригинального оборудования, часто является самой сложной частью этого процесса, особенно для старых или менее распространенных моделей двигателей, где готовая линия недоступна. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD., основанная на базе ранее существовавшего завода Ningbo Xingxin Metal Products Factory, основанного в 1995 году, является производителем топливных форсунок и заводом по производству автомобильных трубных фитингов, расположенным в Ваньхоу, город Чжаньци, район Иньчжоу, Нинбо, работающим на объекте площадью около 32 000 квадратных метров с около 26 000 квадратных метров заводских площадей. Производственная база компании включает десять полностью автоматических трубогибочных станков с ЧПУ, крупномасштабные линии сборки печей для пайки, гидравлическое оборудование для внутренней формовки, 800-тонную гидравлическую машину для расширения воды, автоматические лазерные сварочные аппараты, сварочные роботы и крупные обрабатывающие центры, поддерживаемые собственной исследовательской и испытательной лабораторией. Такая возможность гибки и формования на станке с ЧПУ позволяет поставщику трубок топливных форсунок точно воспроизводить трехмерную маршрутизацию конкретного двигателя, что имеет непосредственное значение, когда заменяющая линия должна соответствовать исходной геометрии изгиба, а не адаптироваться к стандартной прямой длине. Для операторов автопарков, мастерских и производителей оборудования, закупающих запасные линии в больших количествах, сотрудничество с признанным производителем или оптовым продавцом автомобильных труб может помочь обеспечить постоянную точность размеров при повторных заказах.
Безопасная замена топливопровода топливной форсунки зависит от предварительного сброса давления в системе, точного соответствия исходным спецификациям и затяжки каждого соединения до значения, указанного производителем.
Часто задаваемые вопросы о замене топливопровода форсунки
Какова правильная процедура замены топливопровода форсунки?Замена fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Нужно ли сбрасывать давление в топливной системе перед снятием магистрали форсунки?Да, остаточное давление может оставаться в топливной системе высокого давления даже после выключения двигателя, поэтому выполнение указанной производителем процедуры сброса давления перед отсоединением какой-либо линии форсунки является стандартной мерой предосторожности. Пропуск этого шага может создать угрозу безопасности, учитывая давление, присутствующее в Common Rail и аналогичных топливных системах высокого давления. |
Можно ли погнуть или изменить форму топливной форсунки во время установки?Трубопроводы топливных форсунок спроектированы и изогнуты на станке с ЧПУ для получения определенной геометрии, а изменение формы или приложения усилий во время установки может привести к концентрации напряжений или повреждению поверхности, которые не были учтены в исходной конструкции. Если заменяющая линия не соответствует требуемому маршруту, более надежным подходом обычно является поиск правильно согнутой замены, а не модификация существующей линии на месте. |
Какой момент затяжки следует использовать при установке новой магистрали топливных форсунок?Значения крутящего момента для накидных гаек трубопровода форсунки различаются в зависимости от размера фитинга, типа резьбы и спецификации производителя двигателя, поэтому для получения точного значения, а не общей оценки, следует использовать соответствующее руководство по техническому обслуживанию или таблицу крутящих моментов производителя. Как недостаточная, так и чрезмерная затяжка может создать проблемы с надежностью, поэтому соответствие указанному значению крутящего момента рассматривается как важный этап в процессе замены. |
Как узнать, что линию топливной форсунки необходимо заменить, а не отремонтировать?Видимые трещины, коррозия, деформация или просачивание топлива вокруг изгиба или фитингового соединения являются частыми индикаторами того, что линию следует заменить, а не ремонтировать, поскольку эти линии работают в условиях непрерывного циклического высокого давления, методы ремонта, как правило, не рассчитаны на надежную выдержку. Любая линия, показывающая повреждение вблизи точки концентрации напряжения, такой как изгиб или фитинг, обычно рассматривается как кандидат на замену, а не как кандидат на ремонт. |
На что следует обращать внимание мастерской или оптовому продавцу при покупке запасных топливопроводов для топливных форсунок у производителя?Покупатели обычно обращают внимание на способность производителя точно соответствовать исходной геометрии изгиба и номинальному давлению, а также на производственные мощности и согласованность повторных заказов для нужд парка или нескольких единиц. Анализ производственного оборудования и процессов обеспечения качества поставщика, таких как точность гибки с ЧПУ и методы отслеживания материалов, может быть полезной частью оценки производителя или оптового продавца трубок топливных форсунок на предмет постоянного поиска поставщиков. |
Замена fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
Наши основные продукты
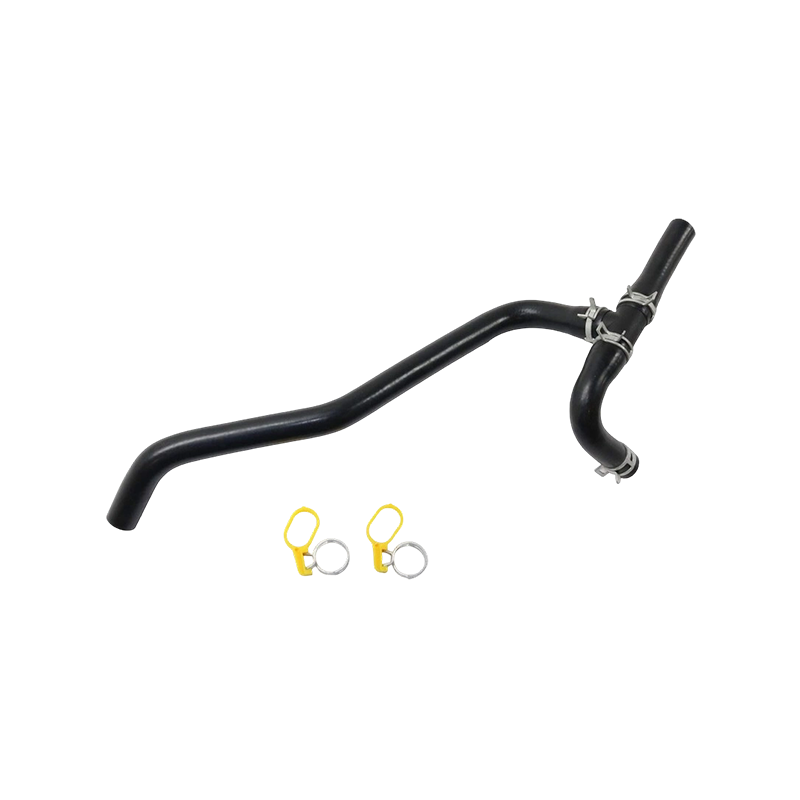
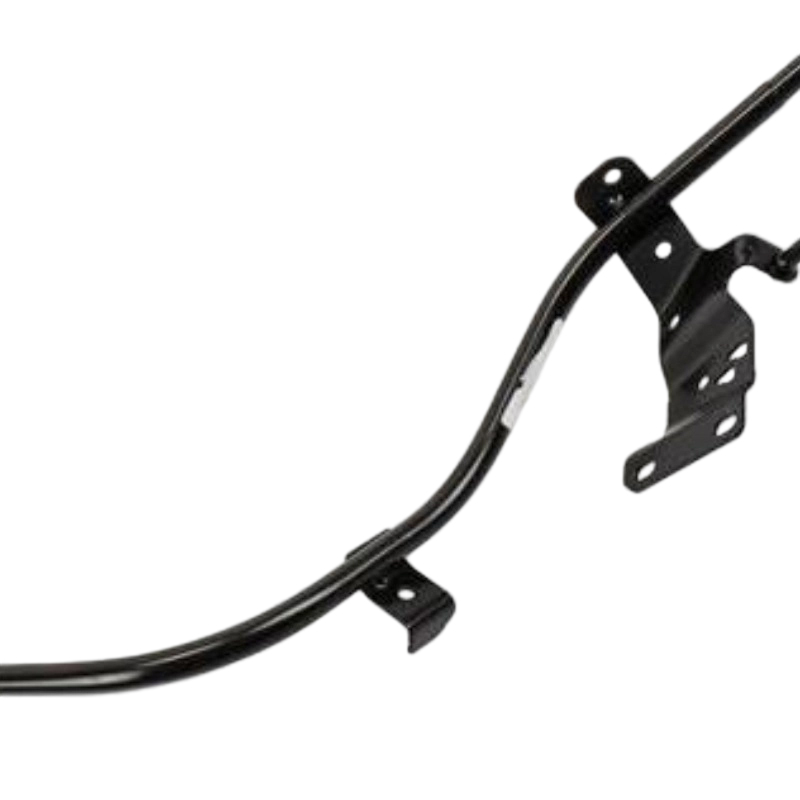
 Свяжитесь с нами
+86-138 0586 3066
+86-574 8840 6311
 Продукты
- Линия топливной форсунки
- Линия рециркуляции выхлопных газов (EGR)
- Шланг охладителя моторного масла в сборе
- Шланг обогревателя HVAC в сборе
- Линия охладителя трансмиссионного масла
- Топливопровод
- Корпус термостата охлаждающей жидкости
- Трубка щупа моторного масла
- Линия турбокомпрессора
- Верхняя труба турбокомпрессора
- Выпускной коллектор
 Отправить электронное письмо
 мобильный
Авторское право©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Все права защищены.
 Китайский завод автомобильных труб премиум-класса
Поставка автомобильных фитингов на заказ
конфиденциальность